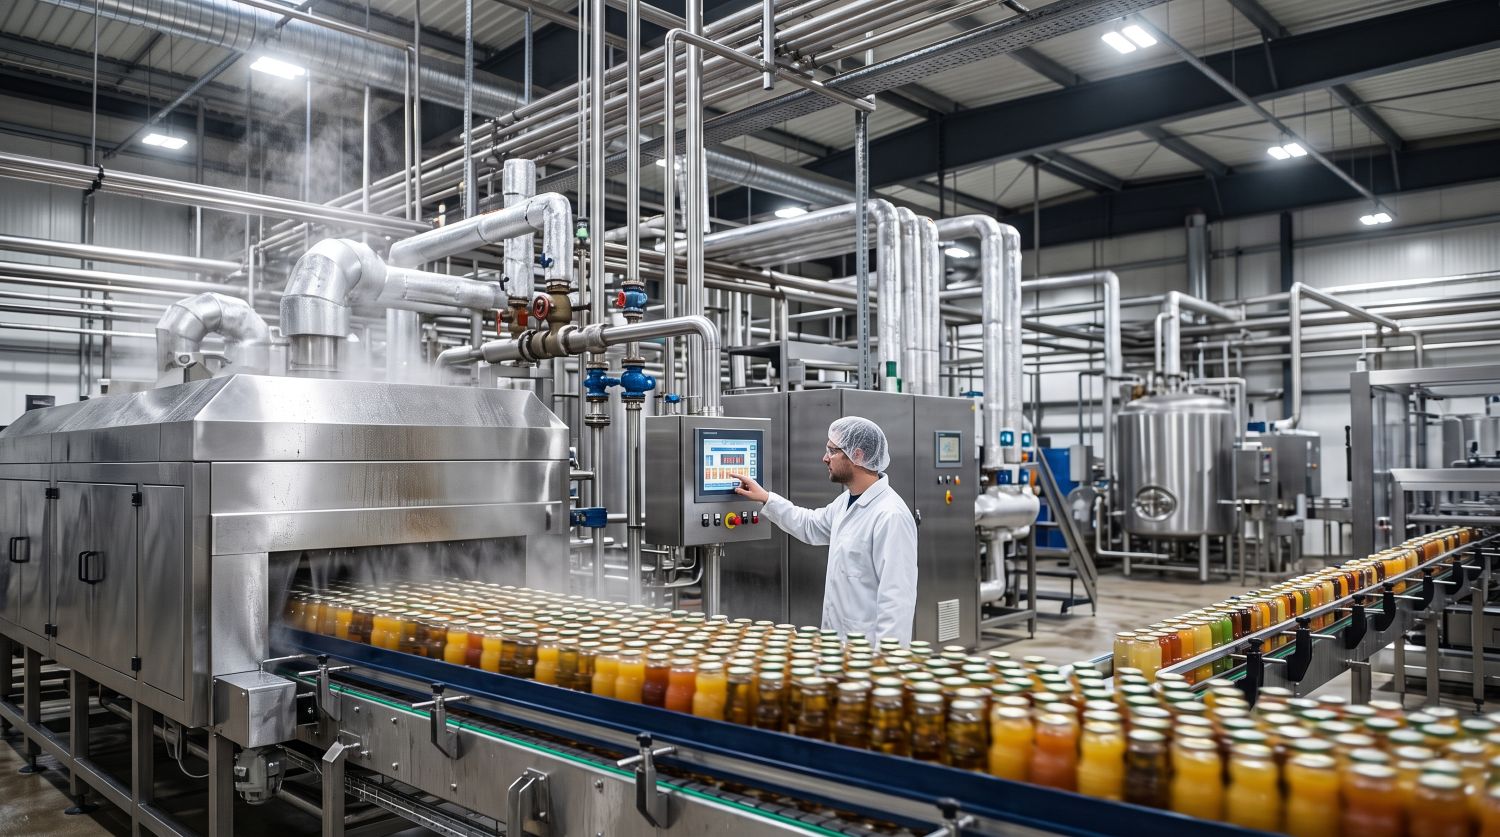
İçecek endüstrisinde milyarlarca litrelik üretim hacimlerine ulaşılırken, ürünün mikrobiyolojik güvenliği ile duyusal kalitesi (tat, renk, koku, vitamin değeri) arasındaki hassas denge termal proseslerle sağlanır. Tüketici sağlığını tehdit eden patojenlerin inaktif hale getirilmesi ve bozulmaya yol açan mayaların/küflerin yok edilmesi, akışkanın kontrollü bir ısıtma-bekletme-soğutma döngüsünden geçmesini gerektirir. Bu termal döngünün kalbini oluşturan pastörizatör sistemleri, gıda mühendisliğinde sıvı gıdaların raf ömrünü belirleyen en kritik donanımdır
Termodinamik prensiplerin sıvı dinamiği ile buluştuğu pastörizasyon süreçlerinde, eşanjör tipinin doğru seçilmesinden rejeneratif enerji geri kazanımına kadar pek çok mühendislik detayı, tesisin işletme maliyetlerini (OPEX) ve ürün fire oranlarını doğrudan şekillendirir.
Termal Prosesin Temelleri: HTST ve Bekletme Borusu (Holding Tube) Dinamikleri
Modern endüstriyel içecek proseslerinde ağırlıklı olarak HTST (High Temperature Short Time - Yüksek Sıcaklık Kısa Süre) yöntemi uygulanır. Akışkan, spesifik bir sıcaklığa hızla çıkarılır ve "bekletme borusu" (holding tube) adı verilen kıvrımlı paslanmaz çelik hat içerisinde hedef süre boyunca (örneğin süt için 72°C'de 15 saniye veya meyve suyu için 85°C'de 30 saniye) tutulur.
Bu aşamada proses güvenliğini belirleyen ana faktör, boru içindeki akış hızıdır. Sıvı, boru içinde türbülanslı bir akış profiliyle ilerlemelidir. Laminer akış durumunda, boru merkezindeki sıvı ile cidara yakın sıvı arasında hız farkları oluşur; bu da ürünün bir kısmının gereğinden az ısıl işleme maruz kalmasına (mikrobiyolojik risk), cidara yakın kısmının ise aşırı ısınarak yanmasına (kalite kaybı) yol açar. Bu nedenle, bekletme borusunun çapı ve uzunluğu, akışkanın viskozitesine ve hedeflenen debiye göre milimetrik hesaplamalarla projelendirilir.
Eşanjör Teknolojilerinin Akışkan Karakteristiğine Göre Seçimi
Bir pastörizatör ünitesinin verimi, ısıyı ürünle ne kadar hızlı ve homojen paylaştığına, yani kullandığı ısı değiştirici (eşanjör) altyapısına bağlıdır
-
Plakalı Isı Değiştiriciler (PHE): Su, süt, şeffaf meyve suları ve bira gibi düşük viskoziteli, partikül içermeyen akışkanlar için termodinamik açıdan en verimli sistemlerdir. Yüzeyi oluklu (corrugated) ince paslanmaz çelik plakalar, sıvıların birbirine karışmadan mikroskobik mesafelerde ters akım prensibiyle (counter-current) geçiş yapmasını sağlar. Plakaların oluşturduğu yüksek türbülans, ısı transfer katsayısını (U değeri) maksimize eder.
-
Borulu (Tubular) ve Aseptik Eşanjörler: Meyve parçacıklı nektarlar, domates suyu, püreler veya yüksek viskoziteli şuruplar plakalı sistemleri hızla tıkar. Bu ürün gruplarında iç içe geçmiş borulardan (Double Tube veya Multi-Tube) oluşan sistemler kullanılır. Ürün merkezdeki borudan ilerlerken, ısıtıcı veya soğutucu medyum dış ceketten akar. Partiküllerin ezilmeden, fiziksel bütünlüğünü koruyarak termal işlemden geçmesi bu sistemlerle güvence altına alınır.
-
Sıyırıcılı (Scraped Surface) Eşanjörler: Ketçap, mayonez veya yoğun konsantreler gibi akmaya dirençli, non-Newtonian akışkanlar için tasarlanır. Isı transfer yüzeyine yapışma eğilimi yüksek olan bu ürünler, sistem içindeki döner teflon bıçaklar (scraper) vasıtasıyla sürekli yüzeyden sıyırılarak yanması engellenir.
Rejenerasyon Kademesi ve Maksimum Enerji Geri Kazanımı
Tonlarca sıvıyı buharla ısıtıp ardından chiller suyuyla hızla soğutmak, devasa bir termal enerji israfı potansiyeli taşır. Modern tesislerin işletme maliyetlerini regüle eden en büyük mühendislik başarısı "Rejenerasyon" modülüdür.
Rejenerasyon mantığı, ısıl işlemi tamamlanmış sıcak ürünün sahip olduğu enerjiyi kullanarak, sisteme yeni giren soğuk ürünü ısıtması prensibine dayanır. Pastörizasyon sıcaklığından çıkan ürün (örneğin 85°C), doluma gitmeden önce soğutulmak zorundadır. Sisteme giren çiğ ürün (örneğin 4°C) ise ısınmak zorundadır. Bu iki akışkan, eşanjörün rejenerasyon bölgesinde plakaların zıt yüzeylerinde karşılaştırılır. Sıcak ürün kendi enerjisini soğuk ürüne transfer eder.
Günümüzün gelişmiş plaka tasarımları sayesinde %90 ila %95 arasında değişen muazzam bir ısı geri kazanım (regeneration efficiency) oranına ulaşılmaktadır. Bu durum, tesisin buhar kazanlarına (boyler) ve soğutma kulelerine binen yükü %90 oranında hafifleterek karbon ayak izini ve elektrik/doğalgaz sarfiyatını dramatik biçimde düşürür.
İleri Otomasyon ve FDV (Akış Yönlendirme Valfi) Güvenliği
Termal kontrol sistemleri, insan inisiyatifinin tamamen devreden çıkarıldığı PLC/SCADA otomasyonlarıyla yönetilir. Proses sırasında buhar basıncında yaşanabilecek anlık bir dalgalanma veya pompada oluşacak mikro saniyelik bir duraksama, ürünün hedef sıcaklığa (set point) ulaşamamasına neden olabilir.
Tam bu noktada, bekletme borusunun çıkışına entegre edilen Akış Yönlendirme Valfi (Flow Diversion Valve - FDV) devreye girer. Sıcaklık sensörleri (PT100), ürünün pastörizasyon sıcaklığının 0.1°C bile altında kaldığını algılarsa, FDV milisaniyeler içinde pozisyon değiştirir. Hedef sıcaklığa ulaşamamış potansiyel riskli ürün, dolum hattına gönderilmek yerine anında denge tankına (balance tank) geri çevrilir. Bu mekanik ve yazılımsal kilit mekanizması, rafta bozulacak veya zehirlenmeye yol açacak tek bir damla ürünün bile tesisten çıkmasını fiziksel olarak engeller.
Termal Yüzeylerin Bakımı ve CIP Optimizasyonu
Sıcaklık ve organik madde, paslanmaz çelik yüzeylerde kaçınılmaz olarak kirlenme (fouling) yaratır. Özellikle süt gibi kalsiyum ve protein açısından zengin akışkanlar, sıcak plakalar üzerinde "milk stone" (süt taşı) adı verilen inatçı kireç ve protein tabakaları oluşturur. Bu birikim, ısı transfer katsayısını hızla düşürerek sistemin aynı sıcaklığa ulaşmak için daha fazla buhar çekmesine, yani enerji maliyetinin fırlamasına neden olur. Çıkış sıcaklığı ile ısıtıcı medyum arasındaki fark (Delta T) sürekli izlenerek kirlenme katsayısı hesaplanır.
Bu kirliliği gidermek için pastörizatörlerin periyodik olarak CIP (Clean-In-Place) işlemine tabi tutulması şarttır. Eşanjör içindeki yüksek türbülanslı hızlar korunarak, sırasıyla %1-2 konsantrasyonlu sıcak kostik (sodyum hidroksit) ve nitrik asit sirkülasyonları yapılır. Otomatik CIP döngüleri, plakaların yüzey topografyasını tamamen temizleyerek sistemi ilk günkü termodinamik verimliliğine geri döndürür ve contaların (gasket) kimyasal erozyona uğramasını engeller. Akışkan karakteristiğine ve kapasiteye tam uyumlu, otomasyonla zırhlandırılmış bir termal mimari, içecek tesisinin sürdürülebilir kârlılığını belirleyen nihai unsurdur.