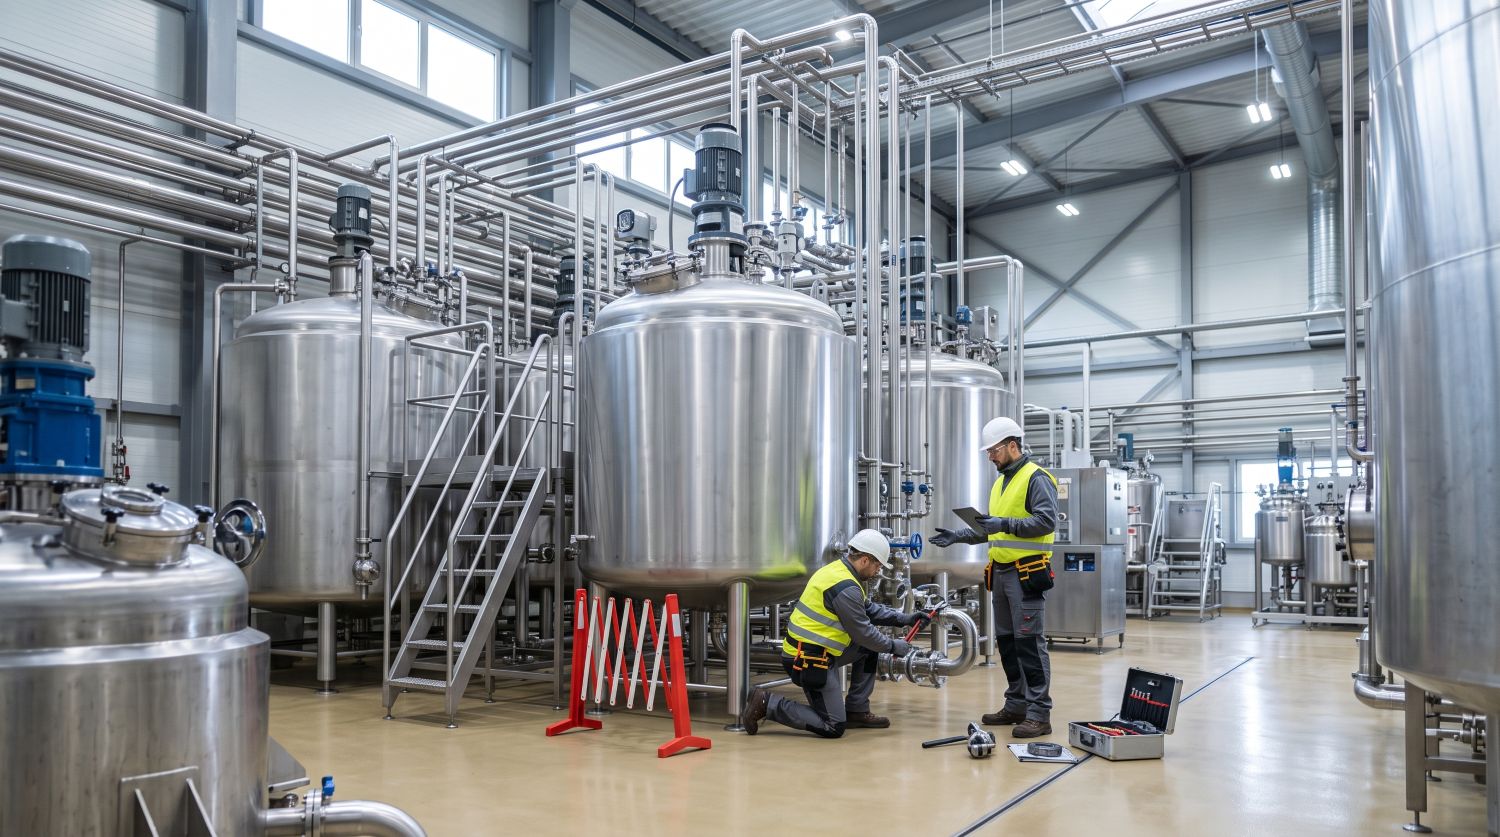
Endüstriyel tesislerde prosesin kalbini oluşturan depolama ve reaksiyon üniteleri, üretim döngüsü boyunca sürekli olarak kimyasal, termal ve mekanik strese maruz kalır. "Paslanmaz çelik" terimi genellikle sonsuz ömür ve sıfır bakım algısı yaratsa da, agresif kimyasallar, yüksek sıcaklıklar ve mekanik sürtünme zamanla malzemenin mikroskobik yapısını zayıflatır. Özellikle korozyon riskinin yüksek olduğu kimya, gıda ve ilaç proseslerinde kullanılan Paslanmaz Çelik Tank sistemleri ile kompleks akışkan dinamiğine sahip Karıştırıcılı Tanklar
Ekipmanların yatırım getirisini (ROI) maksimize etmek ve kapasite kayıplarının önüne geçmek için donanımların kimyasal ve mekanik yaşlanma dinamiklerini anlamak gerekir. Bir proses tankının ömrünü on yıllarca uzatan mühendislik ve bakım adımlarını teknik detaylarıyla inceleyelim.
Pasifizasyon Katmanının Korunması ve Korozyon Yönetimi
Paslanmaz çeliği paslanmaz yapan özellik, alaşımında bulunan kromun havadaki oksijenle reaksiyona girerek yüzeyde oluşturduğu görünmez krom-oksit (Cr2O3) tabakasıdır. Bu pasif tabaka, metali korozyona karşı koruyan temel kalkandır. Ancak proses sırasında kullanılan yüksek klorürlü sıvılar, asidik pH değerleri veya halojen bazlı dezenfektanlar bu ince tabakayı yırtarak lokal korozyon başlatır.
-
Pitting (Çukurcuk) Korozyonu: Klorür iyonlarının pasif tabakayı deldiği noktalarda başlar. Yüzeyde çok küçük siyah noktalar halinde görünür ancak metalin derinliklerine doğru ilerleyerek tankın delinmesine neden olabilir.
-
Rouging (Kızarma) Etkisi: Özellikle ilaç ve saf su (WFI) tesislerindeki sıcak sistemlerde görülür. Yüzeyde demir oksit partiküllerinin birikmesiyle oluşan kırmızı/turuncu lekelerdir. Serbest demirin ürüne karışma riski yaratır.
Bakım Stratejisi: Tesisin periyodik bakım planına "yeniden pasifizasyon (re-passivation)" ve "derouging" işlemleri mutlaka eklenmelidir. Nitrik asit veya daha çevreci bir alternatif olan sitrik asit solüsyonlarıyla yapılan kimyasal yıkamalar, yüzeydeki serbest demiri uzaklaştırarak krom-oksit tabakasının kendini onarmasını sağlar.
Dinamik Yüklerin Yönetimi: Karıştırıcılı Sistemlerde Mekanik Bakım
Durağan bir depolama tankından farklı olarak, Karıştırıcılı Tanklar
-
Titreşim (Vibrasyon) Analizi: Karıştırıcı şaftında zamanla oluşabilecek eksenel kaymalar veya bükülmeler (run-out), motor ve redüktör yataklarına devasa bir yıkıcı güç iletir. Kestirimci bakım kapsamında, redüktör ve motor rulmanlarına yerleştirilen vibrasyon sensörleri ile anlık frekans ölçümleri yapılmalıdır. Titreşim genliğindeki anormal artışlar, şaft balansının bozulduğuna veya rulman yorulmasına işaret eder.
-
Mekanik Salmastra (Mechanical Seal) Kontrolü: Karıştırıcı şaftının tankın içine girdiği nokta, sızdırmazlığın en zayıf halkasıdır. Yüksek basınçlı veya vakumlu reaksiyonlarda çift etkili (double-acting) mekanik salmastralar kullanılır. Salmastra yüzeylerini soğutan ve yağlayan bariyer sıvısının (barrier fluid) basıncı ve seviyesi günlük olarak izlenmeli, karbon veya silisyum karbür yüzeylerin aşınma payları periyodik duruşlarda mikrometre ile ölçülmelidir.
-
Dalgakıran (Baffle) ve Pervane Aşınmaları: Özellikle aşındırıcı (abrazif) partikül içeren kimyasal proseslerde, tankın içindeki dalgakıranlar ve ajitatör kanatları zamanla incelir. Bu incelme, karıştırma verimini düşürür ve girdap (vortex) oluşumuna yol açar. Kalınlık ölçümleri düzenli olarak yapılmalı, gerekirse tungsten karbür gibi sert yüzey kaplamaları yenilenmelidir.
Isı Transfer Yüzeyleri: Ceket ve Serpantin Verimliliği
Reaksiyonları hızlandırmak veya ürünü belirli bir sıcaklıkta tutmak için kullanılan ceketli (half-pipe, dimple veya tam ceket) tanklarda, korozyon ve tıkanma genellikle tankın içinde değil, ısıtma/soğutma ceketinin içinde yaşanır.
Endüstriyel soğutma kulelerinden (chiller) gelen suların içerdiği kalsiyum ve magnezyum iyonları, zamanla paslanmaz çelik ceketlerin iç çeperinde kireç (scale) tabakası oluşturur. Sadece 1 milimetrelik bir kireç tabakası, ısı transfer katsayısını (U değeri) %10'a kadar düşürerek enerji tüketimini artırır ve proses süresini uzatır (batch time).
Bakım Stratejisi: Isı transfer sistemlerinde dolaşan akışkanın (su, buhar, termal yağ) giriş ve çıkış sıcaklıkları ile debi (flow rate) değerleri sürekli izlenmelidir. ΔT (Delta T) değerindeki düşüşler tıkanma belirtisidir. Yılda en az bir kez ceketlerin asit sirkülasyonu (descaling) ile yıkanması ve buhar hatlarındaki kondenstopların (steam trap) kaçak testlerinden geçirilmesi zorunludur.
Tahribatsız Muayene (NDT) ile Gizli Tehlikelerin Tespiti
Tank yüzeyindeki ve kaynak dikişlerindeki hasarlar her zaman çıplak gözle görülmez. Yüksek basınç (basınçlı kaplar direktifi - PED) veya vakum altında çalışan tanklarda, malzemenin yapısal bütünlüğünün uluslararası standartlarda (ASME, EN) doğrulanması gerekir.
-
Ultrasonik Kalınlık Ölçümü (UT): Korozyon ve erozyon nedeniyle sac kalınlığındaki üniform (homojen) incelmeleri tespit eder. Tankın taban, gövde ve tepe noktalarından periyodik ölçümler alınarak korozyon hızı hesaplanır ve tankın kalan güvenli ömrü raporlanır.
-
Sıvı Penetrant Testi (PT): Kaynak dikişlerinde, ısıl gerilmeler (thermal stress) veya yorulma nedeniyle oluşan mikroskobik çatlakları (crevice) tespit etmek için kullanılır. Kılcal çatlaklar, patojenlerin üremesi veya kimyasal sızıntılar için en riskli bölgelerdir.
-
Endoskopik (Borescope) İnceleme: Tankın içindeki ölü noktalar (dead-legs), vana arkaları, CIP spreyleme toplarının (spray ball) iç kısımları ve gölge alanlar yüksek çözünürlüklü kameralarla taranarak temizlik validasyonu mekanik olarak doğrulanır.
Bütünsel bir bakım kültürü inşa etmek, üretim tesislerindeki sermaye yatırımlarını (CapEx) korumanın en güvenilir yoludur. Doğru frekanslarla uygulanan titreşim analizleri, yüzey pasifizasyonları ve tahribatsız muayene prosedürleri, "beklenmedik arıza" kavramını literatürden silerek, işletmenin Toplam Ekipman Verimliliği (OEE) oranlarını uluslararası rekabet seviyelerine taşır.